

Wie hoch ist die Eigenspannung beim Abbrennstumpfschweißen?
Eine Nachricht hinterlassen

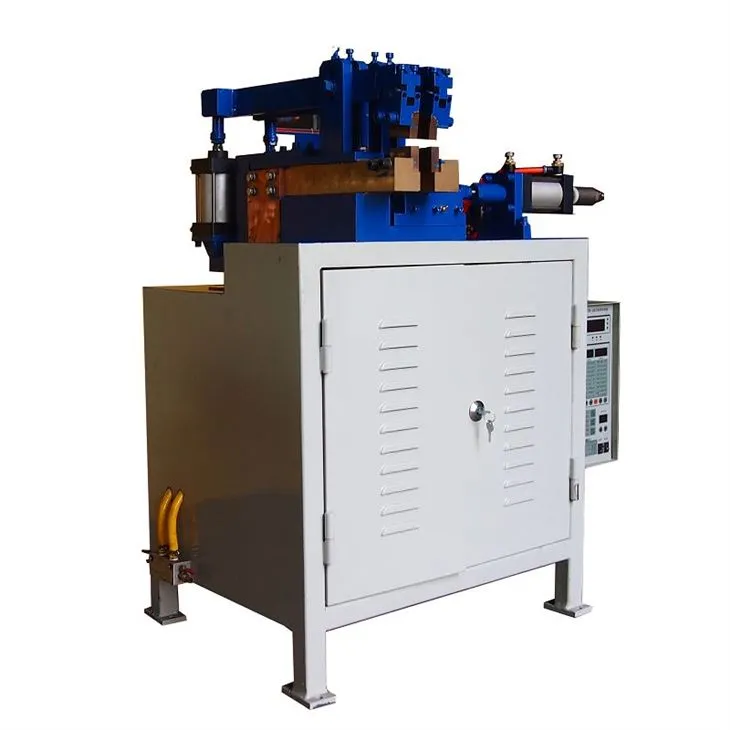
Eigenspannung ist ein kritischer Faktor im Bereich des Abbrennstumpfschweißens, der einen tiefgreifenden Einfluss auf die Qualität und Leistung von Schweißverbindungen hat. Als führender Anbieter von Abbrennstumpfschweißgeräten, darunterBewehrungsstumpfschweißmaschine,Stahlring-Stumpfschweißmaschine, UndManuelle StumpfschweißmaschineWir wissen, wie wichtig es ist, die Eigenspannung in diesem Schweißprozess zu verstehen.
Definition und Ursprung der Eigenspannung beim Abbrennstumpfschweißen
Unter Restspannung versteht man die Spannung, die in einem Material verbleibt, nachdem der Schweißvorgang abgeschlossen ist und alle äußeren Belastungen entfernt wurden. Beim Abbrennstumpfschweißen entsteht diese Spannung vor allem durch die ungleichmäßige Erwärmung und Abkühlung der Werkstücke während des Schweißvorgangs.
Beim Abbrennstumpfschweißen wird eine große Menge elektrischer Strom durch die Kontaktflächen der beiden zu verbindenden Werkstücke geleitet. Dadurch erwärmt sich das Material an der Kontaktfläche schnell und erreicht einen plastischen oder geschmolzenen Zustand. Durch die intensive Wärmeeinbringung entsteht ein erheblicher Temperaturgradient zwischen der Schweißzone und dem umgebenden Grundmaterial. Das erhitzte Material in der Schweißzone dehnt sich aus, wird jedoch durch das kühlere und steifere umgebende Material eingeschränkt. Dadurch entstehen während der Aufheizphase Druckspannungen in der Schweißzone.
Wenn der Schweißstrom gestoppt wird und die Schweißnaht abkühlt, kehrt sich die Situation um. Die Schweißzone zieht sich zusammen, wenn sie Wärme verliert, aber auch hier begrenzt das umgebende Material diese Kontraktion. Dies führt zur Entstehung von Zugspannungen in der Schweißzone. Diese Zug- und Druckspannungen, die nach Abschluss des Schweißvorgangs in der Schweißverbindung verbleiben, werden als Eigenspannungen bezeichnet.
Arten von Eigenspannungen beim Abbrennstumpfschweißen
Beim Abbrennstumpfschweißen gibt es zwei Hauptarten von Eigenspannungen: Längseigenspannung und Quereigenspannung.
Die Längseigenspannung wirkt parallel zur Achse der Schweißverbindung. Beim Abbrennstumpfschweißen ist die Längseigenspannung in der Mitte der Schweißzone häufig eine Zugspannung und in den angrenzenden Bereichen eine Druckspannung. Dies liegt daran, dass das Material in der Mitte der Schweißzone während des Schweißprozesses die höchste Temperatur und die stärkste Ausdehnung und Kontraktion erfährt.
Die Quereigenspannung wirkt senkrecht zur Achse der Schweißverbindung. Die Quereigenspannungsverteilung ist komplexer und hängt von verschiedenen Faktoren wie der Geometrie der Werkstücke, den Schweißparametern und den Materialeigenschaften ab. Im Allgemeinen kann die Quereigenspannung entweder Zug- oder Druckspannung sein und ihre Größe und Verteilung kann einen erheblichen Einfluss auf die Leistung der Schweißverbindung haben.
Auswirkungen von Eigenspannungen auf Schweißverbindungen
Eigenspannungen können sowohl positive als auch negative Auswirkungen auf die Leistung von Abbrennstumpfschweißverbindungen haben.
Positiv ist, dass Druckeigenspannungen in manchen Fällen die Ermüdungsfestigkeit der Schweißverbindung verbessern können. Druckspannungen können den Zugspannungen, die durch äußere Belastungen während der Lebensdauer der Schweißkonstruktion entstehen, entgegenwirken, wodurch die auf das Material wirkende Nettozugspannung reduziert und die Entstehung und Ausbreitung von Ermüdungsrissen verzögert wird.
Die negativen Auswirkungen von Eigenspannungen werden jedoch häufiger beobachtet. Zugeigenspannungen können die Lebensdauer der Schweißverbindung erheblich verkürzen. Ermüdungsrisse entstehen und breiten sich tendenziell leichter in Bereichen mit hohen Zugeigenspannungen aus. Darüber hinaus können Zugeigenspannungen auch die Anfälligkeit der Schweißverbindung für Spannungsrisse – Korrosionsrisse – erhöhen. Wenn die Schweißverbindung einer korrosiven Umgebung ausgesetzt ist, kann die Kombination aus Zugeigenspannung und Korrosion zu einer schnellen Verschlechterung des Materials und einem vorzeitigen Versagen der Verbindung führen.
Darüber hinaus können Eigenspannungen zu einem Verzug der geschweißten Werkstücke führen. Die ungleichmäßige Verteilung der Eigenspannung kann dazu führen, dass sich die Werkstücke verziehen oder aus der Form biegen, was die Maßhaltigkeit des geschweißten Produkts beeinträchtigen und den Zusammenbau der geschweißten Teile zur endgültigen Struktur erschweren kann.
Messung der Eigenspannung beim Abbrennstumpfschweißen
Die genaue Messung der Eigenspannung in Abbrennstumpfschweißverbindungen ist entscheidend für die Beurteilung der Qualität und Leistung der Schweißnähte. Zur Messung der Eigenspannung stehen verschiedene Methoden zur Verfügung, darunter zerstörende und zerstörungsfreie Techniken.
Bei zerstörenden Methoden wie der Lochbohrmethode wird eine kleine Menge Material aus der Schweißverbindung entfernt, um die Eigenspannung abzubauen. Anschließend wird die resultierende Verformung gemessen und anhand der Verformung und der Materialeigenschaften kann die Eigenspannung berechnet werden. Obwohl zerstörende Methoden genaue Messungen liefern können, sind sie invasiv und können die Schweißverbindung beschädigen, sodass sie für Anwendungen ungeeignet sind, bei denen die Integrität der Verbindung erhalten bleiben muss.
Zur Eigenspannungsmessung beim Abbrennstumpfschweißen werden häufiger zerstörungsfreie Methoden wie Röntgenbeugung und Ultraschallprüfung eingesetzt. Röntgenbeugung misst die Änderung des Gitterabstands des Materials aufgrund der vorhandenen Eigenspannung. Durch die Analyse des Beugungsmusters der Röntgenstrahlen können Größe und Richtung der Eigenspannung bestimmt werden. Bei der Ultraschallprüfung hingegen wird die Änderung der Geschwindigkeit von Ultraschallwellen gemessen, die sich durch das Material ausbreiten. Die Änderung der Wellengeschwindigkeit hängt mit der Eigenspannung im Material zusammen und ermöglicht so die nichtinvasive Messung der Eigenspannung.
Kontrolle und Reduzierung der Eigenspannung beim Abbrennstumpfschweißen
Als Zulieferer für Abbrennstumpfschweißen sind wir uns der Bedeutung der Kontrolle und Reduzierung von Eigenspannungen bewusst, um die Qualität und Zuverlässigkeit der Schweißverbindungen sicherzustellen. Um dieses Ziel zu erreichen, gibt es mehrere Strategien.
Eine der effektivsten Möglichkeiten, Eigenspannungen zu reduzieren, ist die Optimierung der Schweißparameter. Durch die gezielte Auswahl von Schweißstrom, Schweißzeit und Stauchkraft lässt sich die Temperaturverteilung während des Schweißprozesses genauer steuern. Eine gleichmäßigere Temperaturverteilung kann die Größe des Temperaturgradienten und damit die Eigenspannung verringern. Beispielsweise kann die Verwendung eines niedrigeren Schweißstroms und einer längeren Schweißzeit zu einem allmählicheren Erwärmungs- und Abkühlungsprozess führen, was dazu beitragen kann, die ungleichmäßige Ausdehnung und Kontraktion des Materials zu minimieren.
Ein anderer Ansatz ist die Verwendung einer Wärmebehandlung nach dem Schweißen. Bei der Wärmebehandlung nach dem Schweißen wird die Schweißverbindung auf eine bestimmte Temperatur erhitzt und über einen bestimmten Zeitraum auf dieser Temperatur gehalten, gefolgt von einer kontrollierten Abkühlung. Dieser Prozess kann dazu beitragen, die Eigenspannung abzubauen, indem er eine plastische Verformung des Materials und eine Umverteilung der inneren Spannungen ermöglicht. Unterschiedliche Materialien erfordern unterschiedliche Wärmebehandlungsparameter nach dem Schweißen, und es ist wichtig, die geeignete Behandlung basierend auf den Materialeigenschaften der Werkstücke auszuwählen.
Darüber hinaus kann das Vorwärmen der Werkstücke vor dem Schweißen auch zur Reduzierung der Eigenspannung beitragen. Durch Vorwärmen der Werkstücke kann der Temperaturgradient zwischen der Schweißzone und dem umgebenden Material während des Schweißvorgangs verringert und so die Entstehung von Eigenspannungen minimiert werden.
Bedeutung des Verständnisses von Reststress für unsere Kunden
Als Lieferant von Abbrennstumpfschweißgeräten wissen wir, dass das Verständnis der Eigenspannung für unsere Kunden von größter Bedeutung ist. In Branchen wie der Bau-, Automobil- und Fertigungsindustrie, in denen das Abbrennstumpfschweißen weit verbreitet ist, sind die Qualität und Zuverlässigkeit der Schweißverbindungen von entscheidender Bedeutung.
Unsere Kunden müssen sicherstellen, dass die von ihnen hergestellten Schweißprodukte den geforderten Qualitätsstandards entsprechen und den erwarteten Betriebsbelastungen standhalten. Durch das Verständnis der Art der Eigenspannung und ihrer Auswirkungen auf die Schweißverbindungen können unsere Kunden fundierte Entscheidungen hinsichtlich der Auswahl der Schweißparameter, der Verwendung der Nachbehandlung nach dem Schweißen und der Gesamtkonstruktion der Schweißkonstruktionen treffen.
Beispielsweise wird in der Bauindustrie häufig das Abbrennstumpfschweißen zum Verbinden von Bewehrungsstäben eingesetzt. Das Vorhandensein hoher Eigenspannungen in den Schweißverbindungen von Bewehrungsstäben kann die strukturelle Integrität der Betonkonstruktion beeinträchtigen. Unsere Kunden im Bausektor müssen sich der potenziellen Probleme bewusst sein, die durch Eigenspannungen verursacht werden, und geeignete Maßnahmen zu deren Kontrolle und Reduzierung ergreifen, um die langfristige Sicherheit der Gebäude und Infrastruktur, an denen sie beteiligt sind, zu gewährleisten.

Abschluss
Eigenspannungen sind eine unvermeidliche Folge des Abbrennstumpfschweißprozesses. Es entsteht durch die ungleichmäßige Erwärmung und Abkühlung der Werkstücke beim Schweißen und kann erhebliche Auswirkungen auf die Leistung und Qualität der Schweißverbindungen haben. Um die Zuverlässigkeit und Haltbarkeit von abbrennstumpfgeschweißten Produkten sicherzustellen, ist es wichtig, die Art, Art, Wirkung, Messung und Kontrolle der Eigenspannung zu verstehen.
Als führender Anbieter von Abbrennstumpfschweißgeräten, darunterBewehrungsstumpfschweißmaschine,Stahlring-Stumpfschweißmaschine, UndManuelle StumpfschweißmaschineWir sind bestrebt, unseren Kunden das Wissen und die Unterstützung zu bieten, die sie zum effektiven Umgang mit Restspannungen in ihren Schweißvorgängen benötigen. Wenn Sie mehr über unsere Abbrennstumpfschweißgeräte erfahren möchten oder Fragen zur Eigenspannung beim Abbrennstumpfschweißen haben, können Sie sich gerne für weitere Gespräche und mögliche Beschaffungsmöglichkeiten an uns wenden.
Referenzen
- Bhadeshia, HKDH, & Honeycombe, RWK (2017). Stähle: Mikrostruktur und Eigenschaften. Sonst.
- Radaj, D. (2003). Ermüdung geschweißter Strukturen. Springer.
- Schweißhandbuch, Band 2: Schweißprozesse. Amerikanische Schweißgesellschaft.


